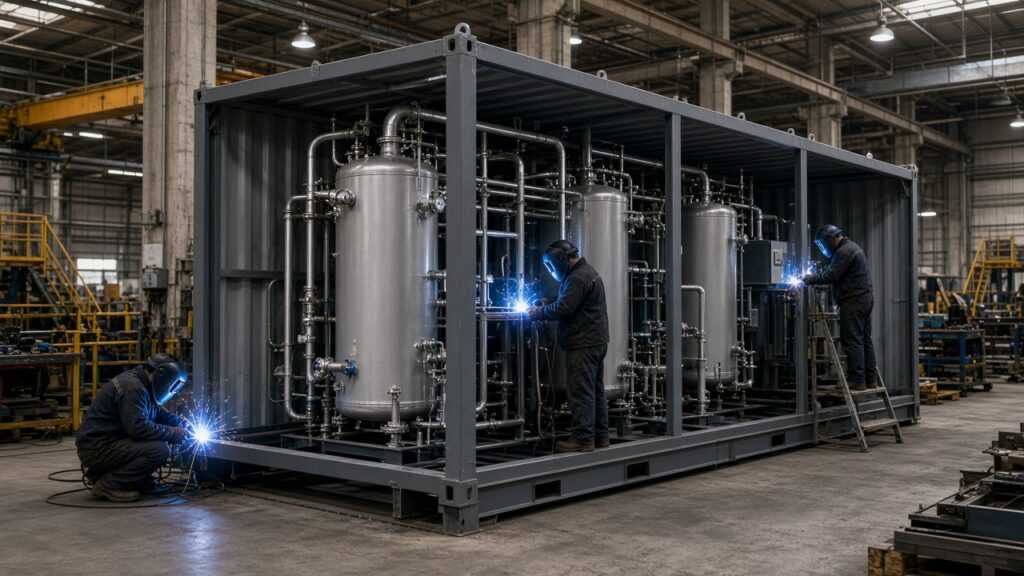
Модульная котельная позволяет сократить срок появления тепловой мощности на площадке заказчика: основные узлы собирают в заводских условиях, где проще обеспечить контроль сварки, гидравлики и электромонтажа. Запрос «производство котельных» в отрасли часто смешивают с монтажом «на колёсах» без проектной базы; для промышленных объектов важна цепочка от технического задания до заводской готовности и понимание, что именно остаётся выполнить на строительной площадке. Компания «АСТ» ведёт такие проекты как инженерный продукт, а не как набор отдельных поставок.
Ниже — этапы заводского изготовления, типовой состав модульного блока, контроль качества и граница ответственности между цехом и монтажной бригадой на объекте.
От ТЗ и проекта к производственному заданию
Исходным документом служит техническое задание заказчика с указанием требуемой тепловой мощности, топлива, температурного графика, категории надёжности и ограничений площадки: габариты проёма, высота, допустимая масса на перекрытие, требования к шуму и вентиляции. На этой базе разрабатывается проект котельной с привязкой к нормативам промышленной безопасности и газоснабжения. Компания «АСТ» согласует компоновку так, чтобы модуль можно было транспортировать и завести в здание или на открытую площадку без переделки несущих конструкций.
После утверждения проекта формируется производственное задание: спецификация оборудования, схемы трубопроводов и электрики, карты сварки, перечень КИП и автоматики. На этом этапе фиксируют, какие системы войдут в модуль полностью, а какие будут стыковаться с наружными сетями на объекте. Подробнее о заводском цикле — в разделе производства котельных.
Заводская компоновка: что входит в модуль
Типовой модуль включает котельное оборудование выбранного типа, насосные группы, теплообменные и распределительные узлы, арматуру, дымовую или газоходную часть в пределах габарита, шкафы управления и контур безопасности. Внутри блока прокладывают трубопроводы с учётом тепловых компенсаций, уклонов и сервисных зон для обслуживания горелок и автоматики. Электрическая часть монтируется с разделением силовых и управляющих цепей, кабельные трассы маркируются и укладываются с доступом для диагностики.
Компания «АСТ» увязывает компоновку с будущим обслуживанием котельных: расстояния для смены фильтров, демонтажа горелки, осмотра теплообменника. Если заказчику нужен временный режим до ввода стационарного здания, заранее обсуждают сценарии с арендой котельных и совместимость модулей по подключениям.
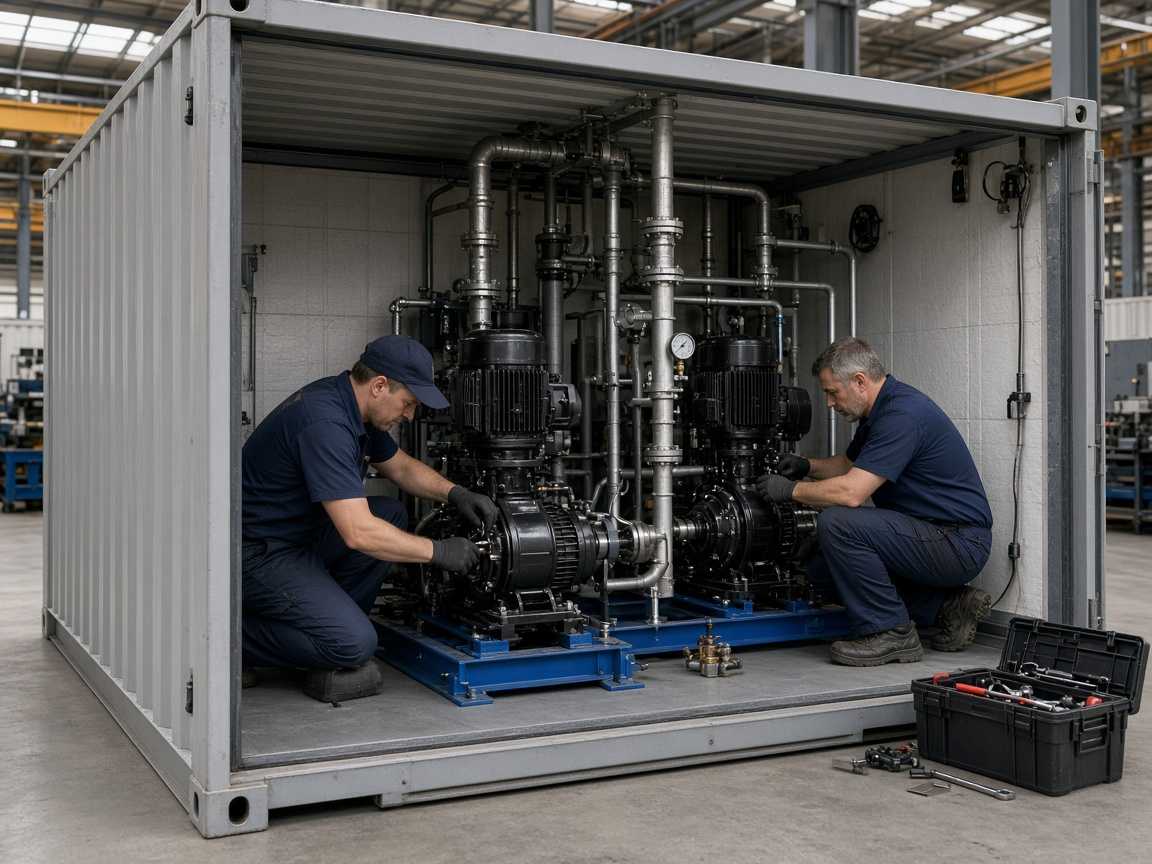
Изготовление, сварка и гидравлические испытания в цехе
Каркас модуля изготавливают из металлоконструкций с антикоррозионной защитой; оборудование устанавливают на виброопоры там, где это предусмотрено паспортами. Сварные соединения трубопроводов проходят неразрушающий контроль по классу трассы; после сборки контур опрессовывают пробным давлением согласно проекту. Для газовых трактов отдельно проверяют герметичность до установки запорной и регулирующей арматуры в рабочую конфигурацию.
На заводе же выполняют первичную настройку насосов, проверку interlocks автоматики без подачи топлива и имитацию аварийных отключений. Это снижает риск выявления монтажных ошибок уже на площадке, где каждый час простоя связан с остановкой технологии заказчика. Готовый модуль получает паспорт изделия, комплект исполнительной документации и маркировку узлов для стыковки с наружными системами.
Что выполняется на площадке после доставки
Заводская готовность не отменяет строительно-монтажный этап: фундамент или опоры, подвод электроэнергии, газа, воды и канализационного сброса, подключение к тепловым сетям заказчика и дымовым/газоотводным трассам за пределами модуля. Компания «АСТ» выполняет монтаж котельных на объекте с выверкой центровки, анкеровкой, герметизацией вводов и соблюдением проектных зазоров для теплового расширения.
На площадке проводят вторичные испытания уже в составе объекта, подключают системы диспетчеризации и выполняют автоматизацию верхнего уровня, если она не вошла в заводской комплект. Граница «завод — объект» прописывается в договоре: как правило, внутри ограждения модуля ответственность изготовителя, снаружи — монтаж стыков и согласований с ресурсоснабжающими организациями.
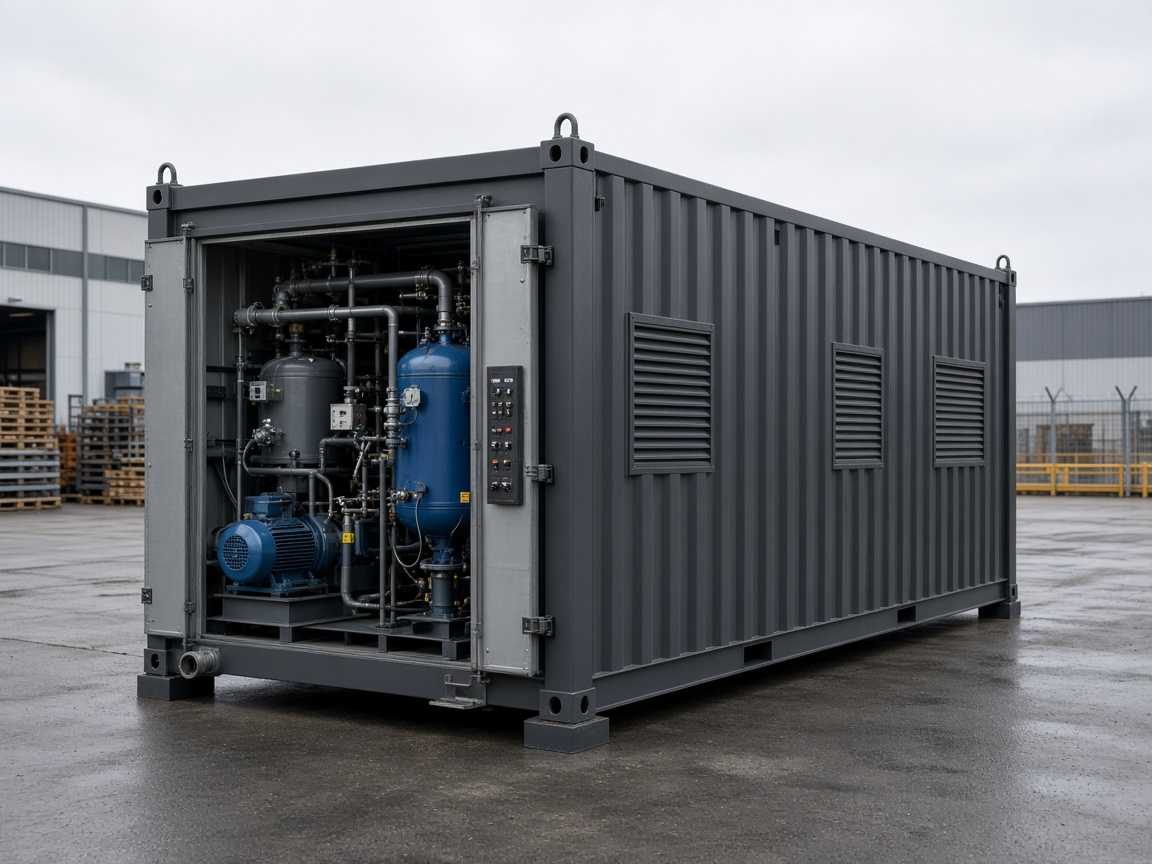
Наладка, РНИ и ввод в эксплуатацию
После монтажа следует наладка горелочных устройств, проверка соответствия фактической мощности проектной, настройка каскада котлов и контуров подпитки. Компания «АСТ» организует наладочные испытания и РНИ с участием специалистов, уполномоченных на работу с газовым оборудованием, и фиксирует протоколы для надзорных органов. Без этой стадии модуль остаётся изделием на площадке, но не эксплуатируемой котельной.
Ввод сопровождают обучением персонала заказчика, передачей регламентов пуска и останова, перечнем контрольных точек для ежесменного обхода. Запланированное сервисное сопровождение связывают с графиком сезонной подготовки, чтобы заводская сборка и последующая эксплуатация не расходились по фактическим режимам нагрузки.
Заключение
Производство модульных котельных для промышленности — это управляемый заводской процесс от ТЗ до опрессованного и проверенного блока, а не перенос хаотичного монтажа в цех. Компания «АСТ» разделяет работы так, чтобы максимум гидравлики, электрики и автоматики безопасности было проверено до транспортировки, а на объекте оставались стыки, инфраструктура и испытания в составе предприятия. Понимание состава модуля и границы площадочных работ помогает заказчику реалистично планировать сроки теплоснабжения и последующее обслуживание без разрыва между проектом, изготовлением и вводом в эксплуатацию.